Čista voda
Za rezanje se koristi isključivo mlaz vode. Postupak je ograničen na tanje i mekše materijale — gumu, sunđer, plastiku, tehničko drvo.
Tehnologija
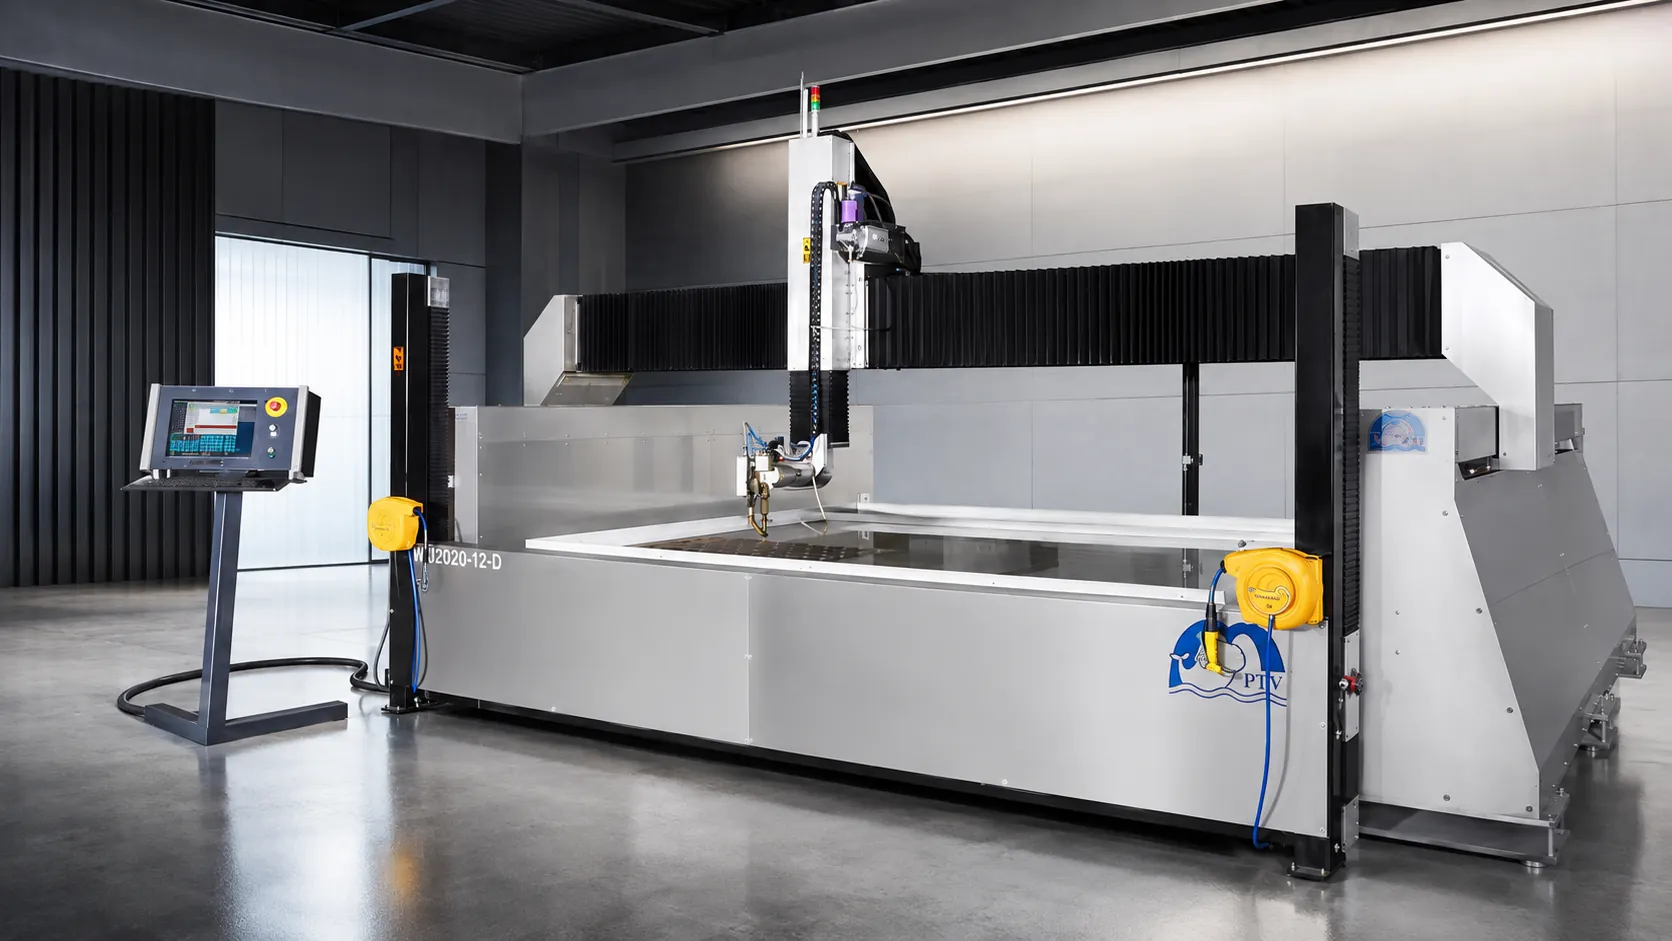
Sečenje vodenim mlazom na CNC mašinama spada u domen vrlo preciznog rezanja. Ispod je ceo put — od pumpe do materijala.
01 · Princip
Proces se zasniva na kinetičkoj energiji mlaza, koja nastaje usled izuzetno velike brzine strujanja vode — do 1000 m/s. Rezanje se izvodi na dva načina:
Za rezanje se koristi isključivo mlaz vode. Postupak je ograničen na tanje i mekše materijale — gumu, sunđer, plastiku, tehničko drvo.
U mlaznici se abrazivna sredstva mešaju sa vodom pod visokim pritiskom. Time se seku materijali veće debljine i tvrdoće — čelici, kamen, keramika, staklo.
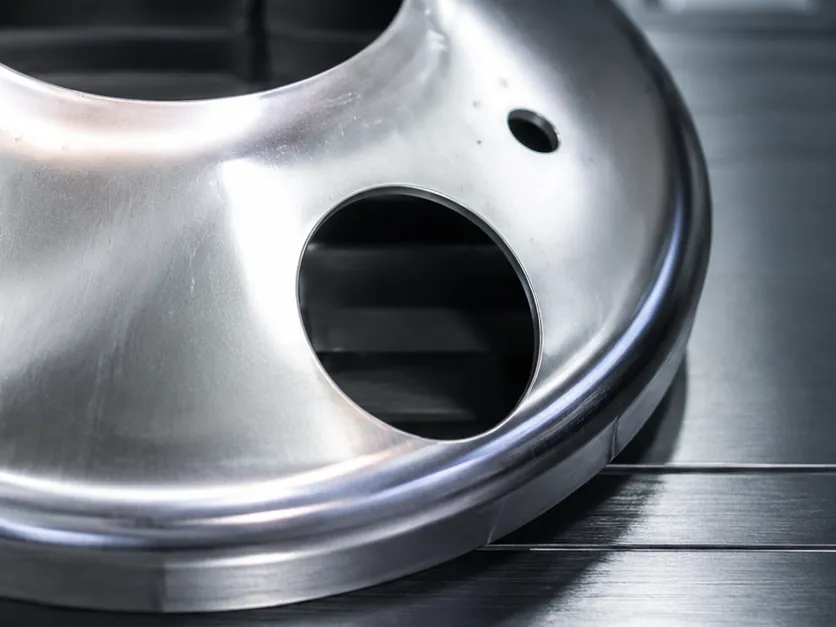
Ključna posledica cele postavke: rez je hladan. Dok se većina drugih tehnologija odlikuje unošenjem toplote u zonu rezanja, ovde mlaz vode istovremeno hladi rezne površine. Zato izostaju zaostali naponi i deformacije, a rezna ivica ostaje fino obrađena.
02 · Pumpa
Za postizanje visokog pritiska — iznad 400 MPa, odnosno 4000 bara — koriste se pumpe sa jednim ili više pojačivača.
Hidraulična pumpa, pogonjena elektromotorom, potiskuje radni fluid kroz levu ili desnu granu, sa jedne ili druge strane velikog naizmenično pokretnog klipa. Položaj određuje razvodnik kojim upravlja PLC. Za veliki klip pričvršćena su dva manja, po jedan u svakom cilindru.
Kada se fluid kreće levom granom, klipovi se potiskuju udesno — otvara se ventil u cilindru manjeg klipa i voda ispunjava levi cilindar. Preusmeravanjem razvodnika klipovi se vraćaju ulevo, voda iz levog cilindra odlazi u izlaznu granu, a na desnoj strani se otvara ventil koji povlači novu vodu. Proces se naizmenično ponavlja.
Intenzitet pojačanja srazmeran je odnosu površina poprečnih preseka velikog i malog klipa.
Zbog naizmeničnog pomeranja klipova javljaju se oscilacije pritiska, tj. ritmičko strujanje vode na izlazu iz mlaznice. To bi ostavilo vidljive tragove na reznoj površini. Zato voda pre dolaska do rezne glave prolazi kroz akumulator — posudu pod visokim pritiskom koja ublažava fluktuacije i prosleđuje konstantan, stabilan mlaz.
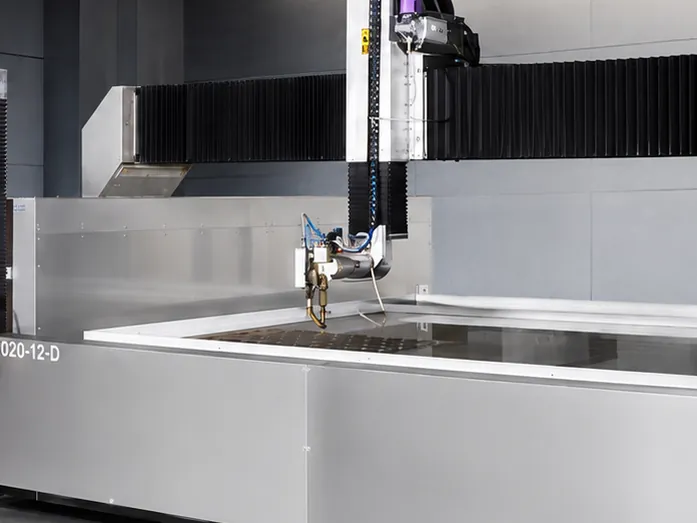
03 · Rezna glava
Rezna glava presudno utiče i na efikasnost postupka i na izgled obrađene površine.
Prečnik izlazne cevi mlaznice je veoma mali, a pritisak izuzetno visok, pa mlaz mora biti potpuno centriran na izlazu. Zbog toga se koristi sitan deo rubina ili dijamanta sa precizno izrađenim cilindričnim ili konusnim otvorom. Ti materijali su toliko tvrdi da nisu podložni deformaciji ni oštećenju.
U cevi za mešanje voda pod visokim pritiskom zahvata abrazivne čestice i ubrzava ih, predajući im deo kinetičke energije. Pri tome dolazi do lomljenja čestica, na šta se troši određena količina energije. Nastali mlaz je približno cilindričan, a oblik i dimenzije zavise od mlaznice, oblika cevi za fokusiranje, vrste abraziva, njegovog masenog protoka i udaljenosti cevi od površine materijala.
~800m/s
>4000bara
0.05mm
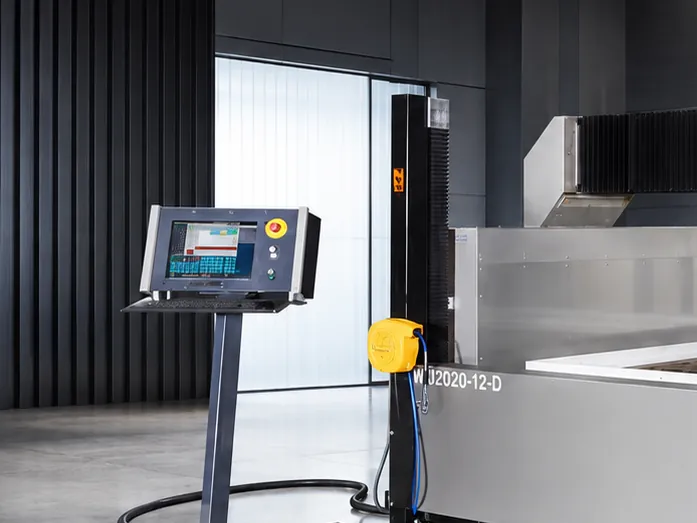
04 · CNC
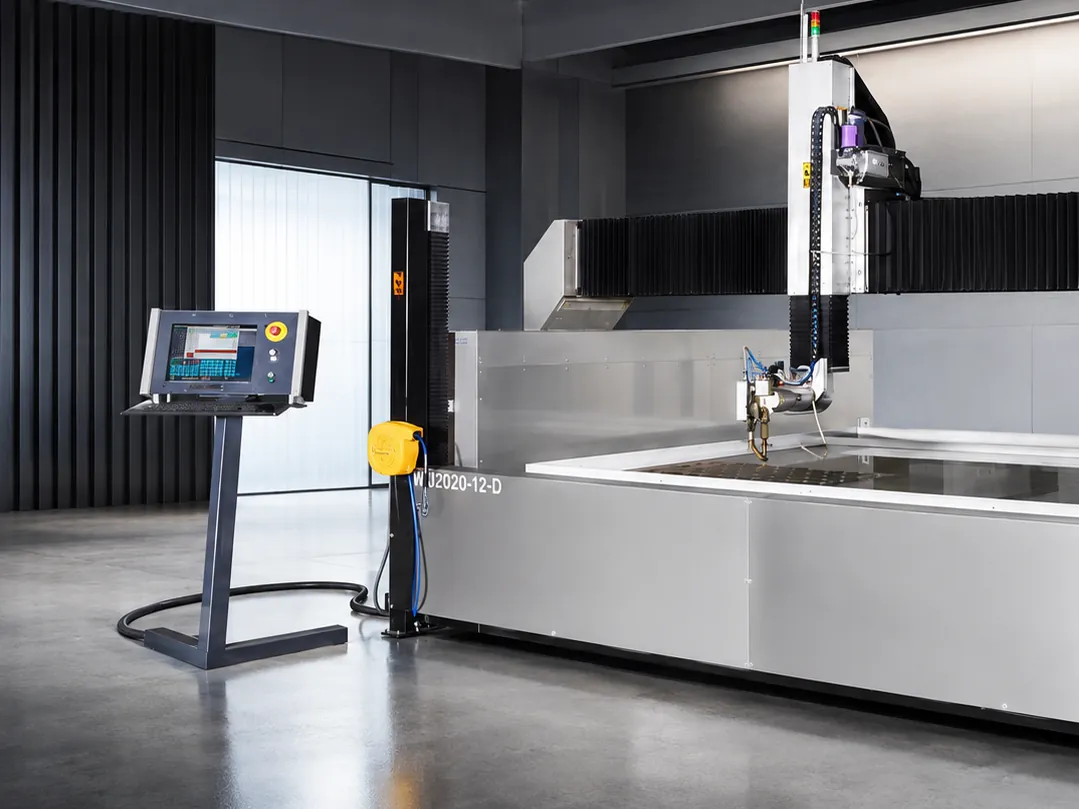
Kada se ovakvom sistemu doda CNC vođenje, dobija se mašina koja seče sve materijale sa preciznošću u okviru tolerancijskog polja od 0.05 mm.
Najbitniji detalj vezan za ovu tehnologiju ostaje isti: rez je hladan, pa zona uticaja toplote ne postoji. To znači da se svi materijali mogu seći bez ikakve promene u strukturi kristalne rešetke u zoni sečenja.
Uz to, waterjet donosi značajno smanjenje troškova i kod serijske proizvodnje i kod izrade prototipa — visok kvalitet reza u većini slučajeva ne zahteva dodatnu završnu obradu.
Prednosti
Tolerancije do 0.05 mm.
Bez termičkih promena u materijalu.
Ista mašina, od kaljenog čelika do sunđera.
Kraće vreme po komadu, posebno u seriji.
Komplikovane konture bez ograničenja.
Uzak rez znači bolje iskorišćenje table.
Čistije radno okruženje.
Najčešće bez potrebe za doradom.
Česta pitanja
Ne. Pošto voda hladi reznu površinu dok seče, zona uticaja toplote ne postoji. Zbog toga izostaju zaostali naponi i deformacije, a struktura kristalne rešetke u zoni sečenja ostaje nepromenjena. Kod kaljenih čelika i kompozita to je često presudan razlog za izbor vodenog mlaza.
Praktično sve što je pločastog oblika može se seći. Izuzeci su dijamant i kaljeno staklo — kod kaljenog stakla unutrašnji naponi izazivaju pucanje čim se naruši površina.
U većini slučajeva ne. Visoka preciznost i kvalitet reza znače da ivica ide direktno u sklop. Ako deo ipak traži glodanje, brušenje ili ozubljenje, radimo i to — u istoj hali, bez slanja kod trećeg lica.
Prema tome da li ivica ostaje vidljiva na gotovom proizvodu. Ako ostaje, ide se ka Q1; ako deo posle reza svakako ide na obradu, dovoljan je Q4 ili Q5 i posao je jeftiniji. Klizač na stranici Sečenje pokazuje razliku uživo.
Da. Kod prototipova vodeni mlaz je posebno zahvalan jer nema troška izrade alata — menja se samo program. Radimo i jedan komad i serijsku proizvodnju.
Sledeći korak
Dovoljan je DXF, DWG ili čak skica sa merama. Recite materijal, debljinu i broj komada — ostalo je na nama.